Case studies · Motoryzacja, komponenty metalowe
AI w kontroli spawów: 86% mniej wadliwych części
Analiza obrazów spawów i prognozowanie ostrzegają, zanim proces wyjdzie poza tolerancję.
Klient: Globalny producent części samochodowych · Branża: Motoryzacja, komponenty metalowe · Rozwiązania: Wizyjna kontrola jakości
mniej wadliwych części
nieplanowanych przestojów przez dryf procesu po wdrożeniu
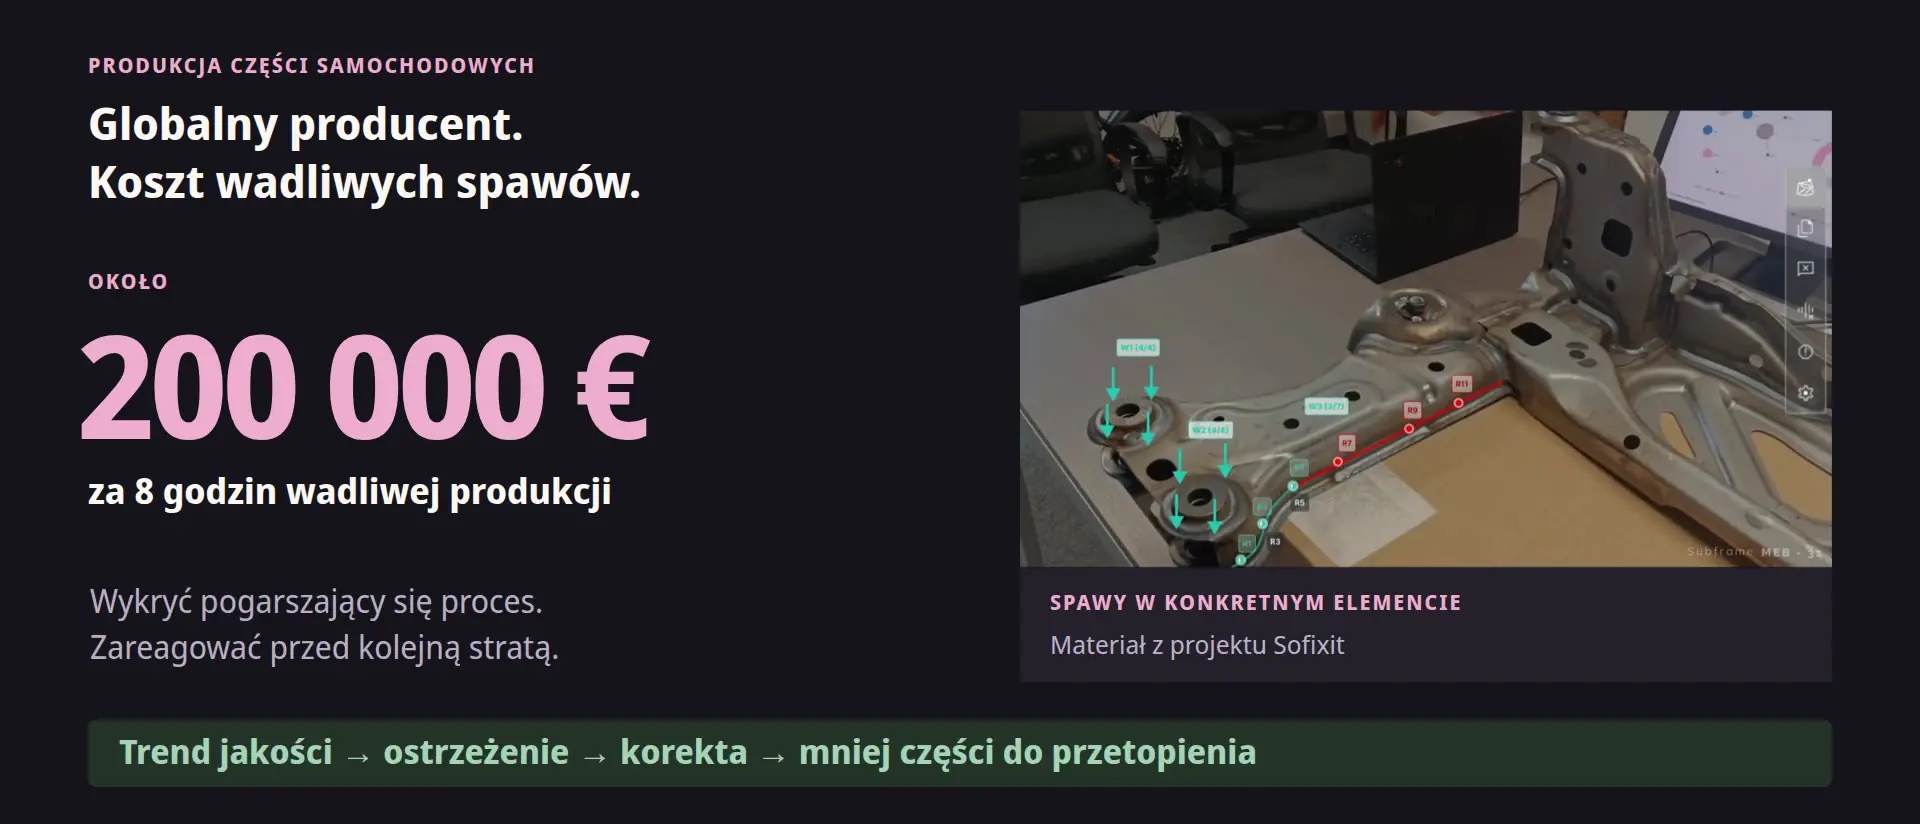
kosztuje w tym zakładzie 8 godzin wadliwej produkcji
Wyzwanie
W tym zakładzie osiem godzin wadliwej produkcji to około dwustu tysięcy euro strat. Każdy spaw był fotografowany pod mikroskopem i kontrolowany, ale ustawienia maszyn zmieniały się powoli i kolejne spawy coraz bardziej odbiegały od normy.
Gdy problem stawał się oczywisty, wadliwe części były już wyprodukowane. Dane, które pozwalały to przewidzieć, istniały, ale były rozproszone w tysiącach arkuszy.
01 / Warstwa danych
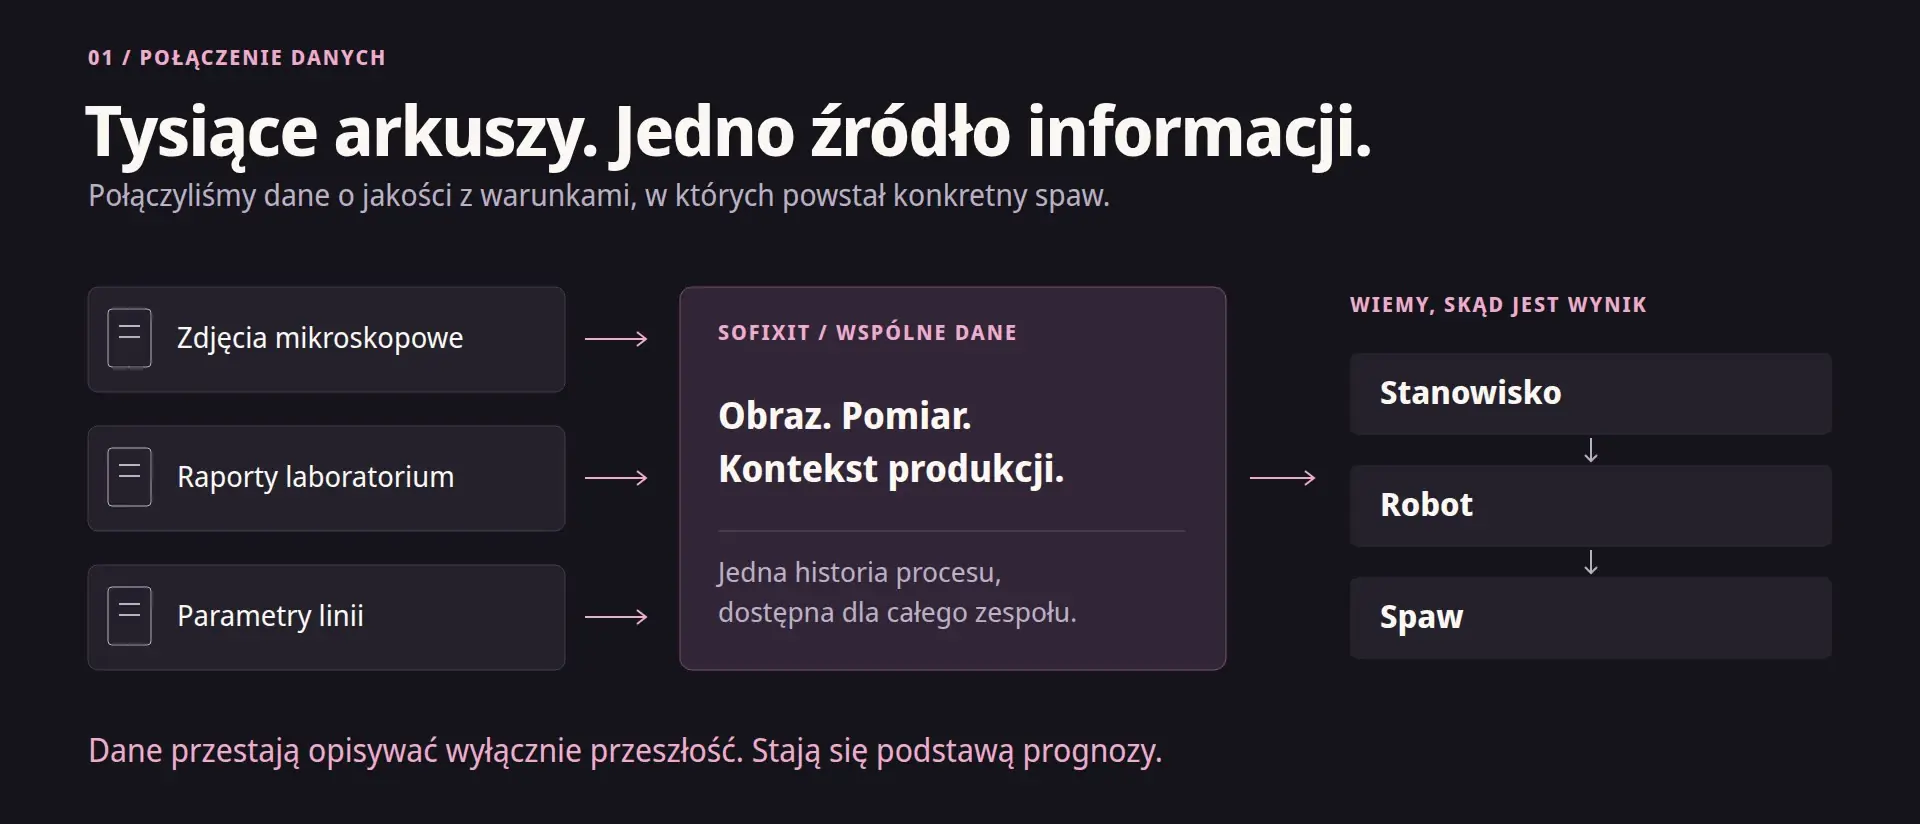
Zdjęcia mikroskopowe, wyniki laboratorium i dane z linii produkcyjnej połączone w jedno wspólne źródło informacji.
Każdy wynik ma kontekst: stanowisko, robota i konkretny spaw, więc odchylenie wskazuje miejsce, w którym zespół może działać.
02 / Warstwa AI
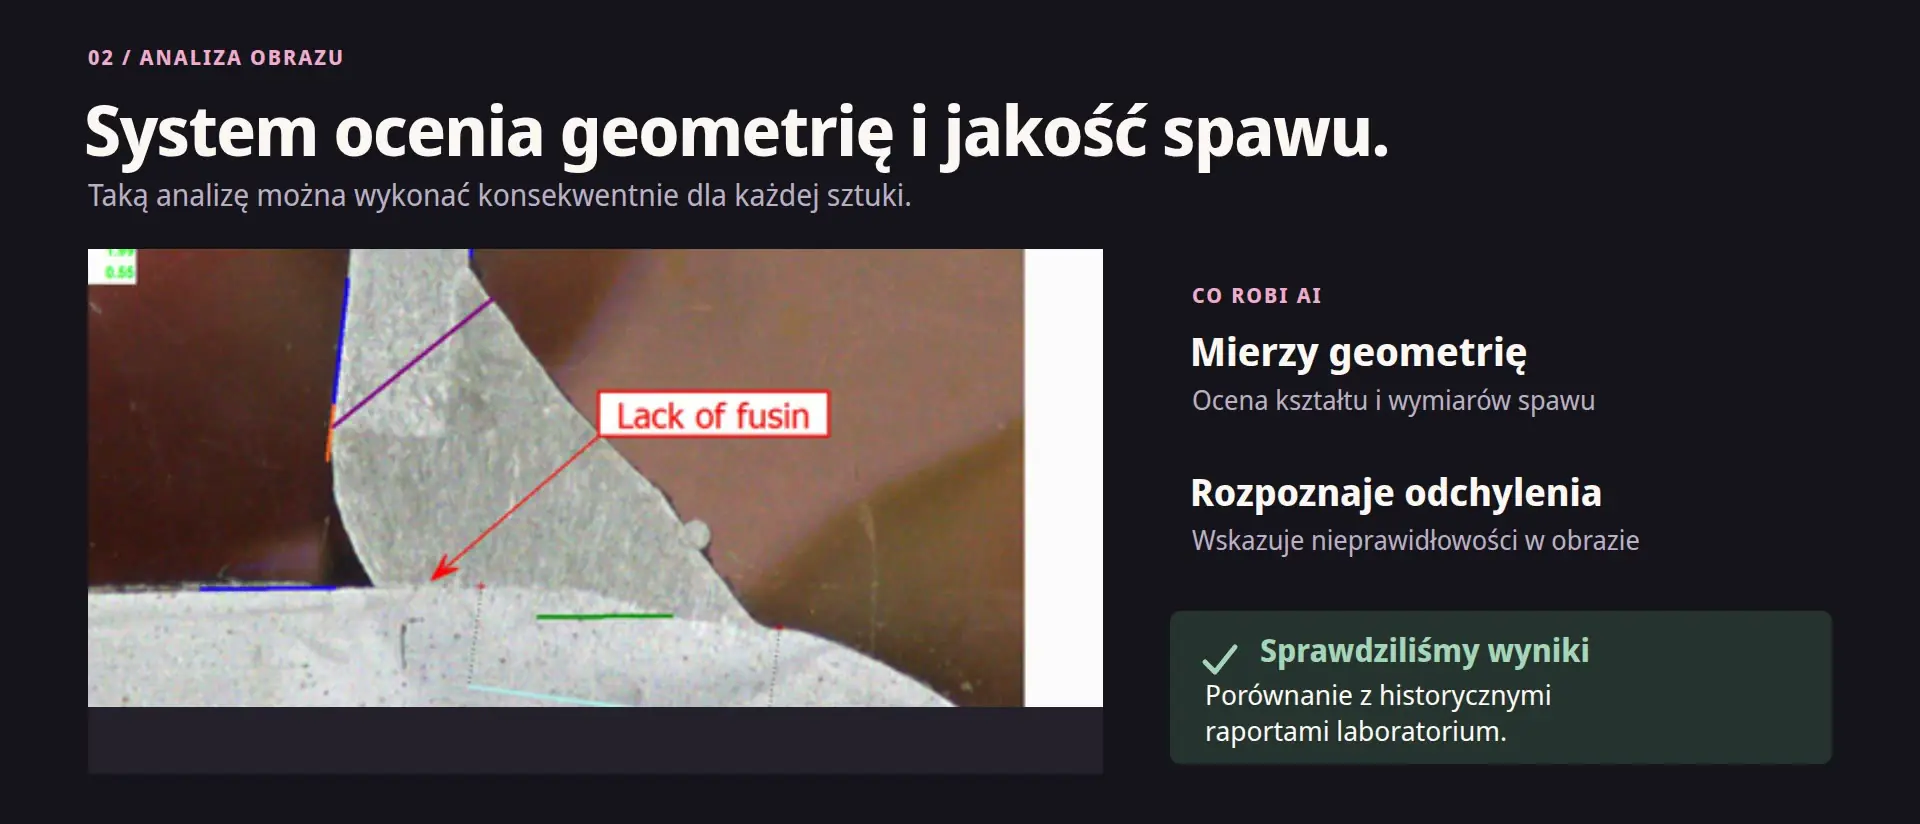
Analiza obrazu mierzy geometrię spawu i rozpoznaje nieprawidłowości; jej wyniki porównaliśmy z historycznymi raportami laboratorium, dzięki czemu ocena jakości stała się automatyczna i powtarzalna dla każdej części.
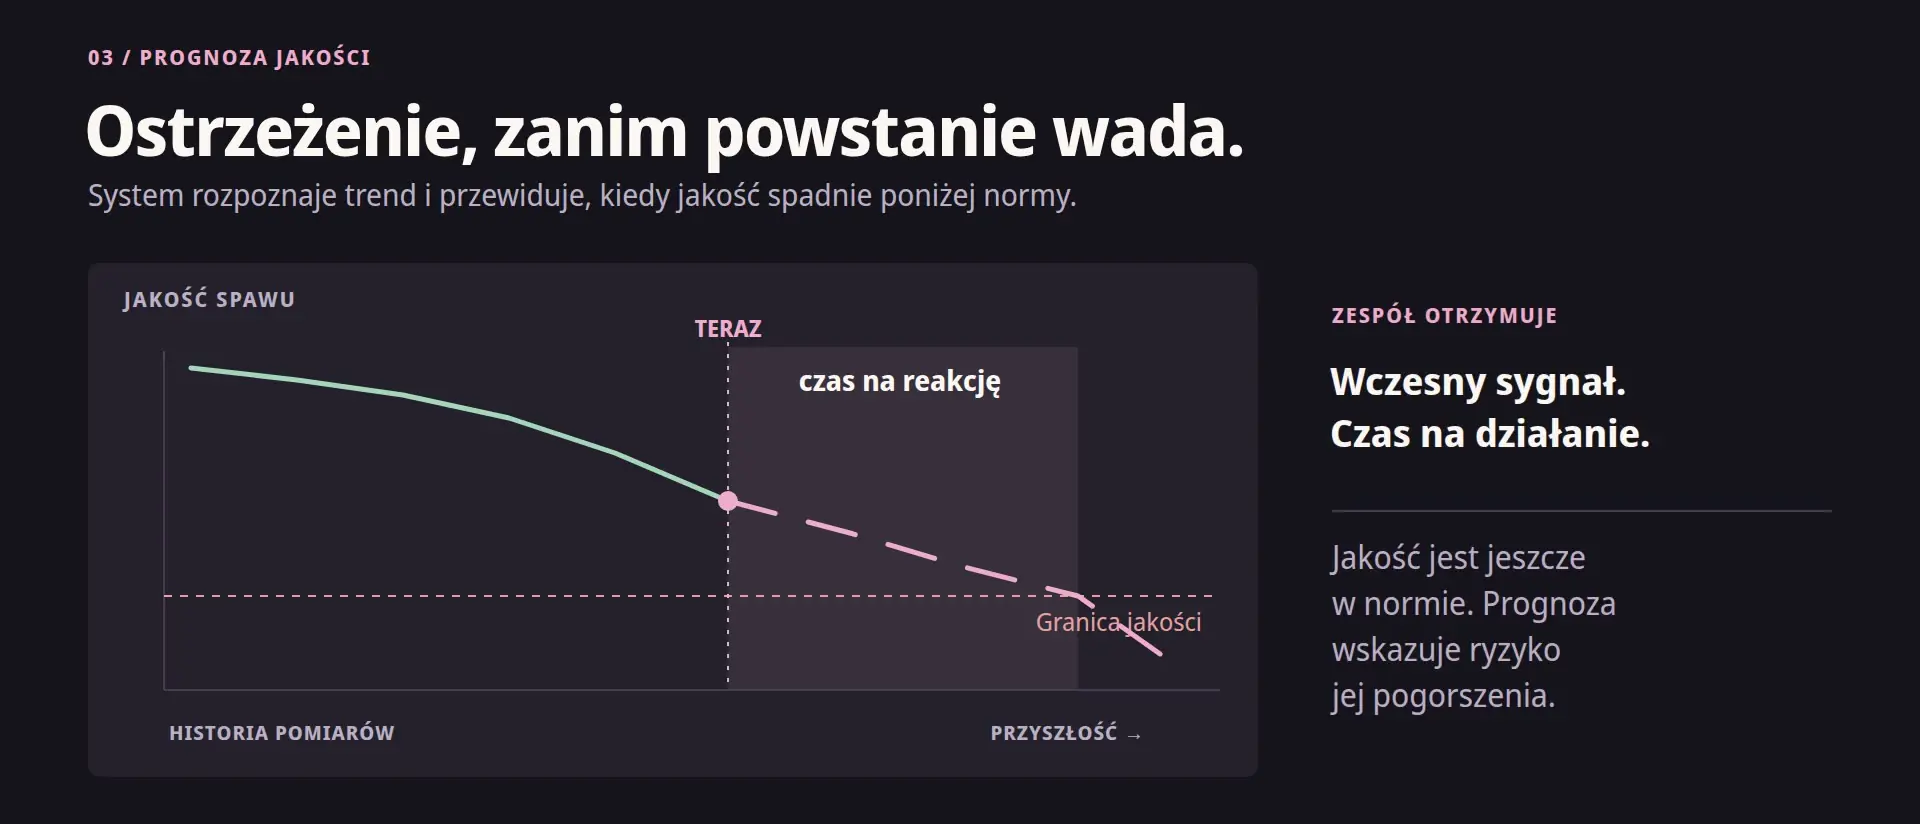
Prognozowanie zamienia serię pomiarów w trend i przewiduje, kiedy jakość spadnie poniżej normy, więc zespół dostaje ostrzeżenie, zanim powstanie pierwsza wadliwa część.
Projekt scena po scenie
Kadry pochodzą z naszego filmu o tym wdrożeniu.
01 / 09
200 tys. euro ryzyka: po co wcześniejsza reakcja
Osiem godzin wadliwej produkcji to w tym zakładzie około dwustu tysięcy euro strat. U globalnego producenta części samochodowych, Sofixit połączył dane i analizę spawów, żeby ostrzegać z wyprzedzeniem. Cel: skorygować proces, zanim kolejne części trafią do przetopienia.
02 / 09
Dlaczego powstawały wady
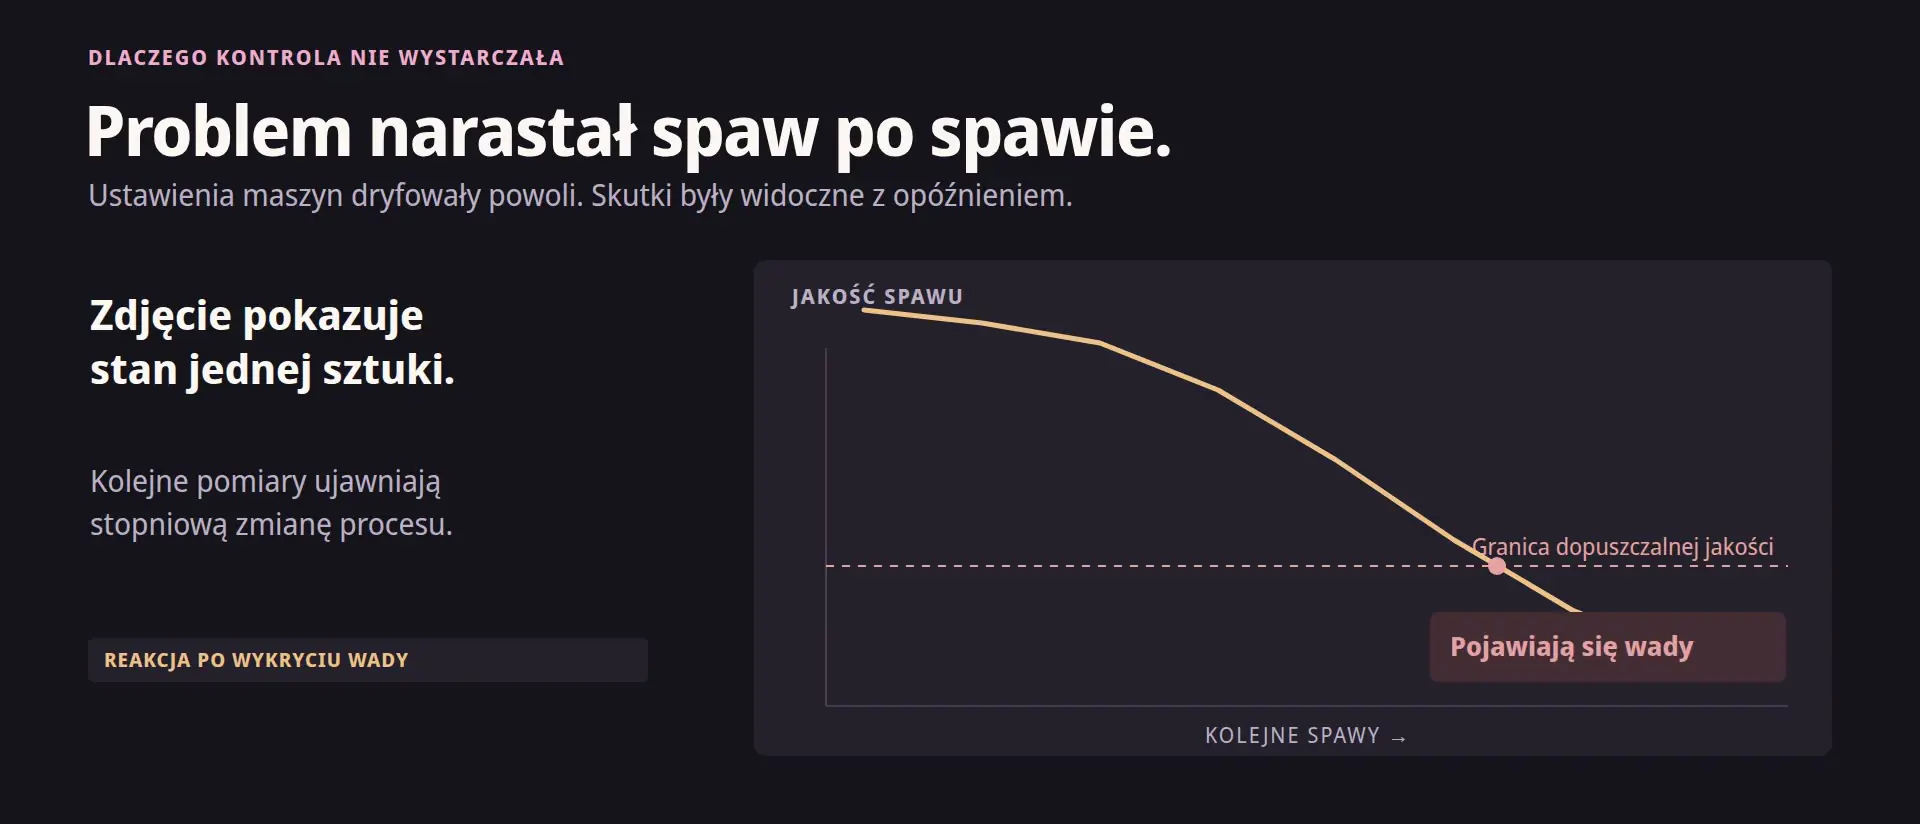
Każdy spaw był fotografowany pod mikroskopem i poddawany kontroli, ale ustawienia maszyn zmieniały się powoli. Kolejne spawy coraz bardziej odbiegały od normy. Gdy problem stawał się oczywisty, wadliwe części były już wyprodukowane.
03 / 09
Połączenie danych
Dane istniały, lecz były rozproszone w tysiącach arkuszy. Sofixit połączył zdjęcia mikroskopowe, wyniki laboratorium i dane z linii. Każdy wynik otrzymał kontekst, stanowisko, robot i konkretny spaw. Powstało jedno wspólne źródło informacji.
04 / 09
Jak AI analizuje spaw
Zbudowaliśmy system, który analizuje obrazy spawów, mierzy ich geometrię i rozpoznaje nieprawidłowości. Wyniki porównaliśmy z historycznymi raportami laboratorium. Dzięki temu ocena jakości stała się automatyczna i powtarzalna przy każdej sztuce.
05 / 09
Ostrzeżenie z wyprzedzeniem
Pojedyncze zdjęcie mówi, jak wygląda spaw teraz. Seria pomiarów pokazuje, dokąd zmierza proces. System wykrywał drobne odchylenia i prognozował moment, w którym jakość spadnie poniżej normy. Zespół dostawał ostrzeżenie, zanim powstała pierwsza wadliwa sztuka.
06 / 09
Panel produkcji: trend i alert
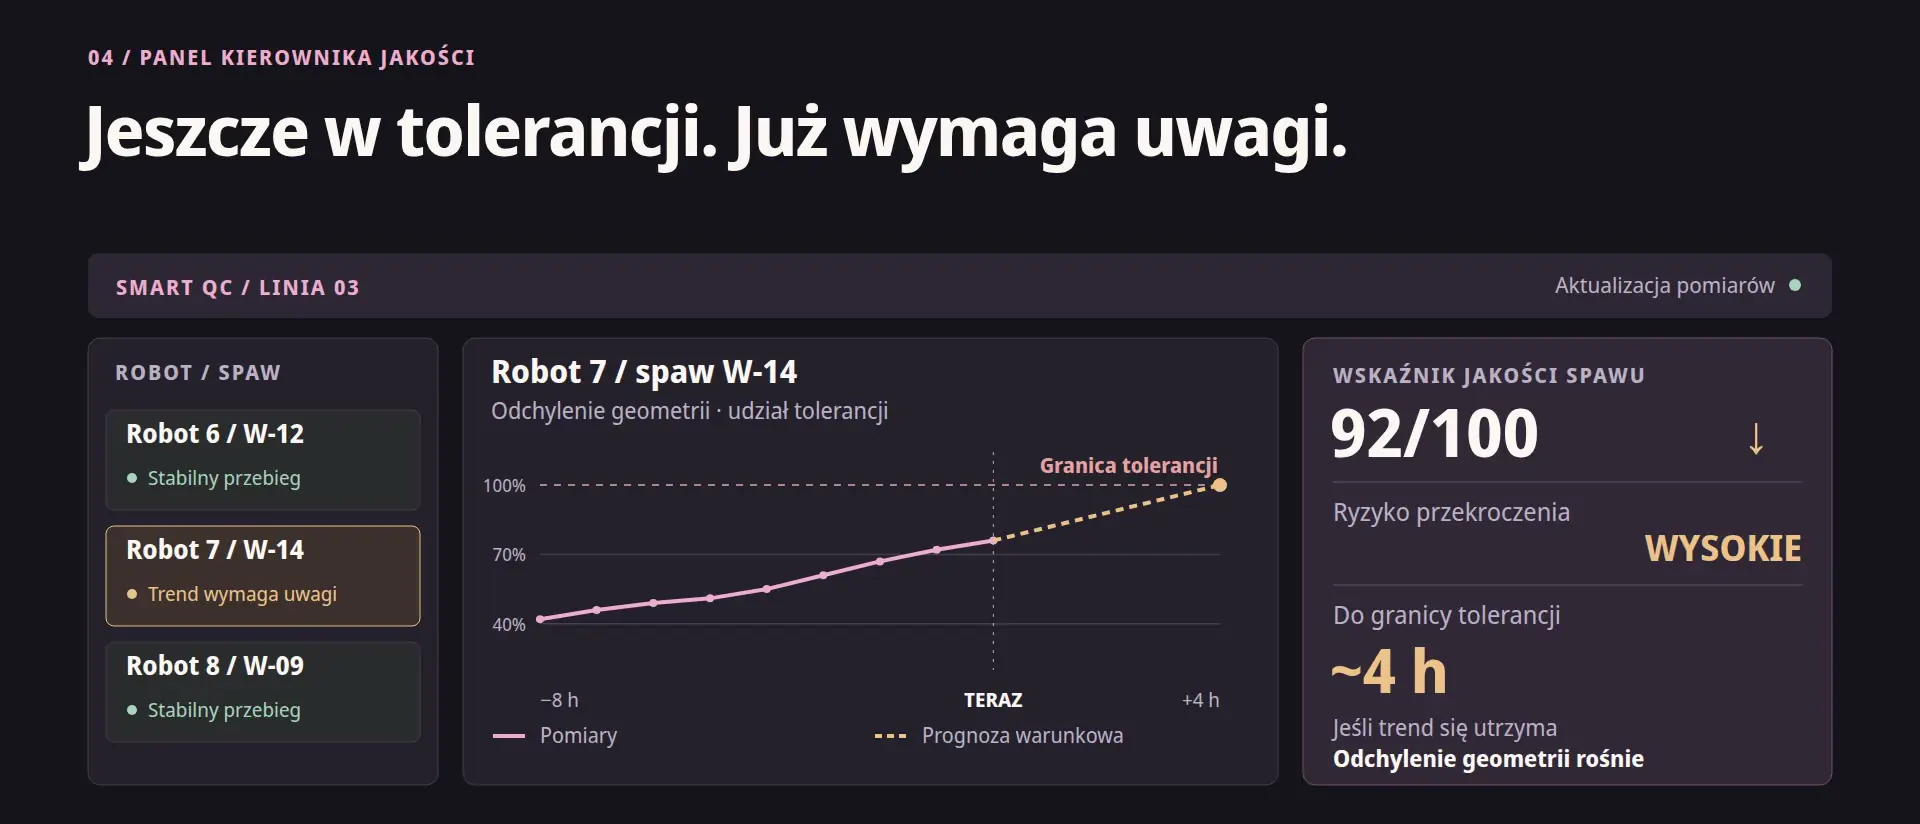
Tak może wyglądać praca z tym systemem. Na panelu widać kilka robotów, ale uwagę przyciąga robot siódmy na linii trzeciej. Wskaźnik jakości spawu spada do dziewięćdziesięciu dwóch punktów. Ostatni pomiar mieści się jeszcze w tolerancji, lecz odchylenie geometrii narasta. Prognoza wskazuje około czterech godzin do przekroczenia tolerancji, jeśli trend się utrzyma. Pojawia się alert z konkretnym miejscem i zaleceniem sprawdzenia procesu.
07 / 09
Sprawdzenie, korekta i nowe pomiary
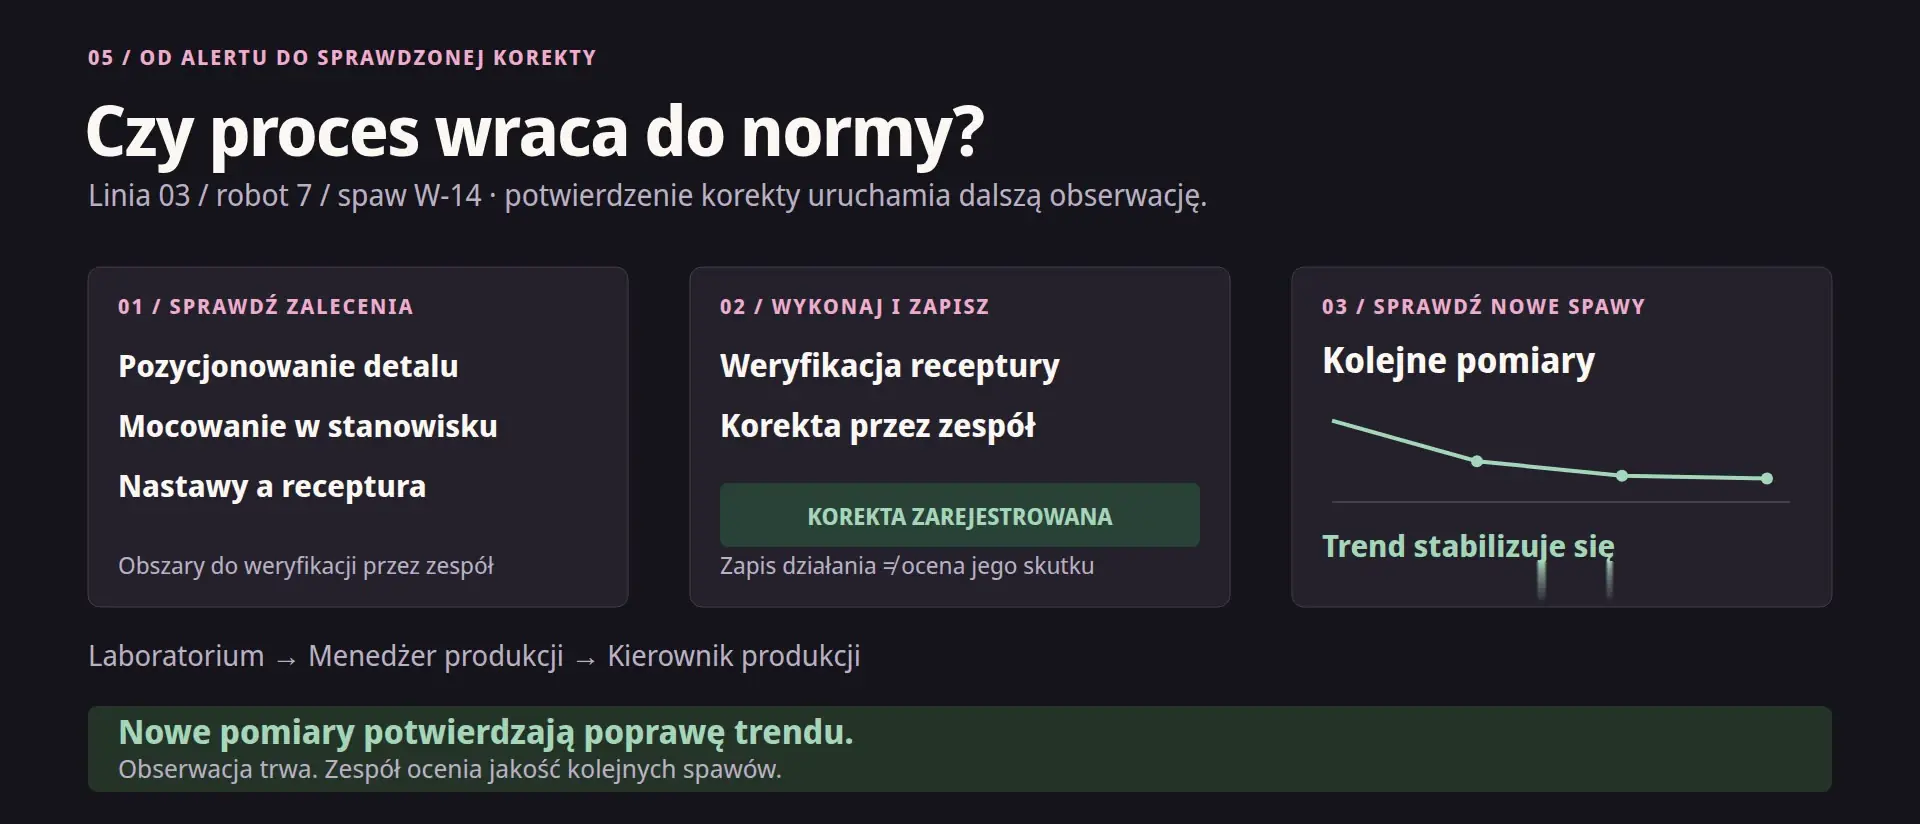
Kierownik laboratorium otwiera szczegóły alertu. Widzi trend, zdjęcia spawu i zalecenia. Sprawdzić pozycjonowanie detalu, mocowanie oraz nastawy robota względem zatwierdzonej receptury. Informacja trafia dalej do osób odpowiedzialnych za produkcję. Zespół wykonuje korektę i zapisuje ją w systemie. To jeszcze nie zamyka sprawy. Kolejne pomiary pokazują, czy odchylenie maleje.
08 / 09
Przed i po wdrożeniu
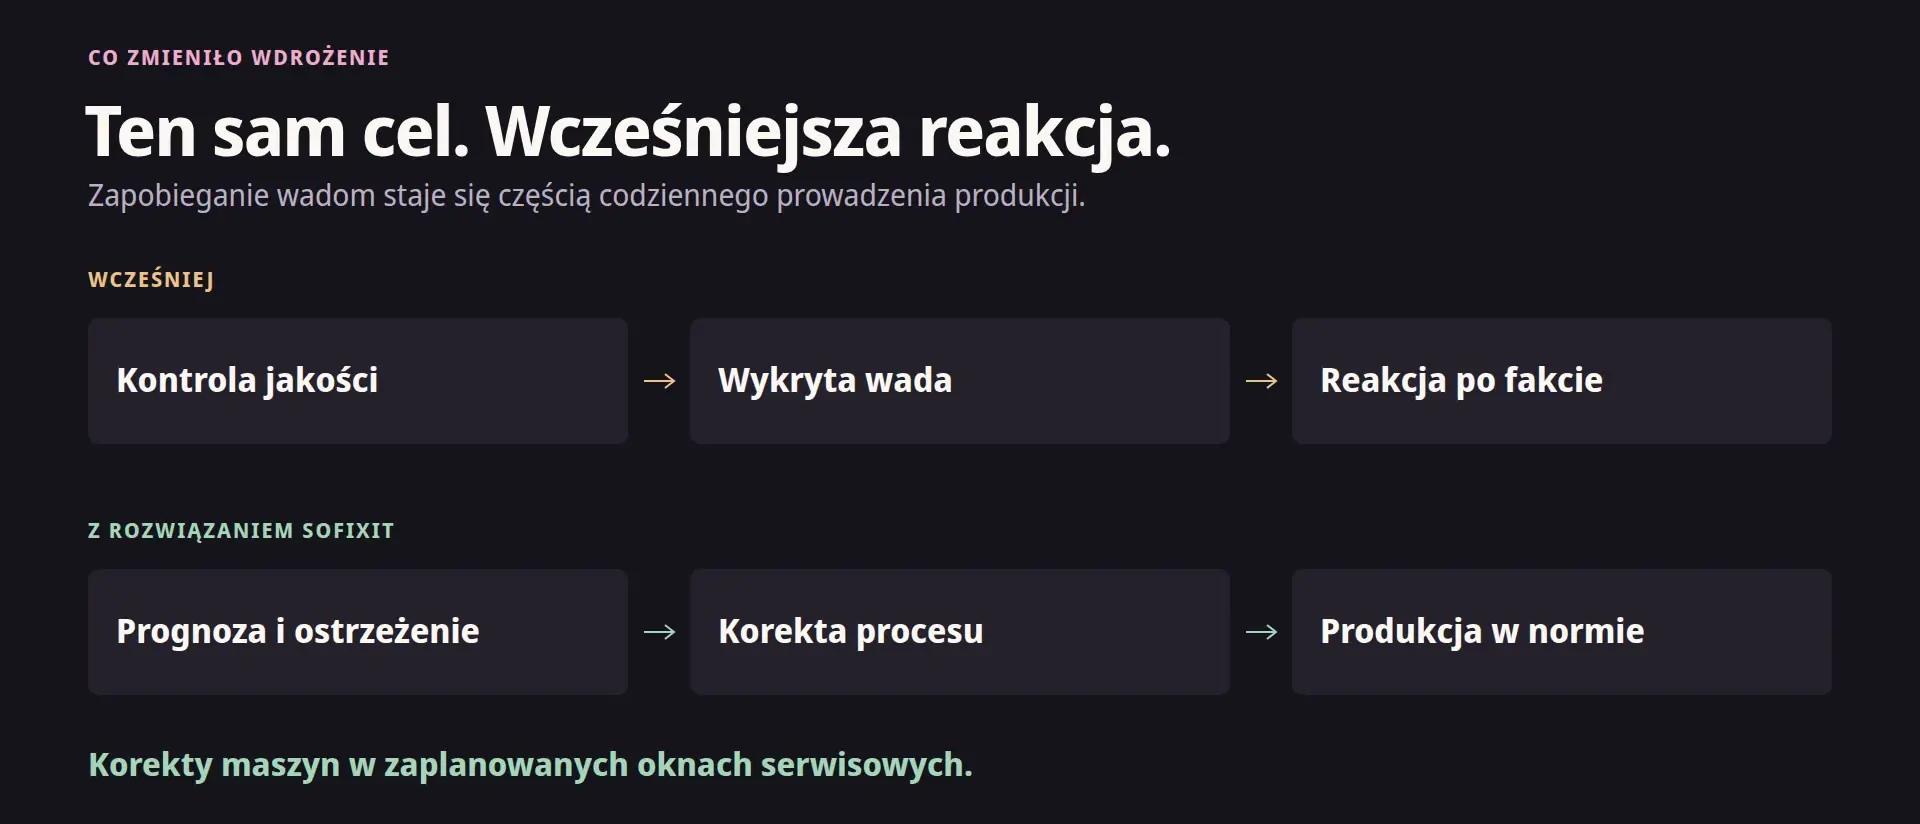
Zmienił się moment działania. Wcześniej: kontrola, wykryta wada i reakcja po fakcie. Po wdrożeniu: prognoza, ostrzeżenie i korekta przed powstaniem wad. Obsługę maszyn można było wpisać w zaplanowane okna serwisowe.
09 / 09
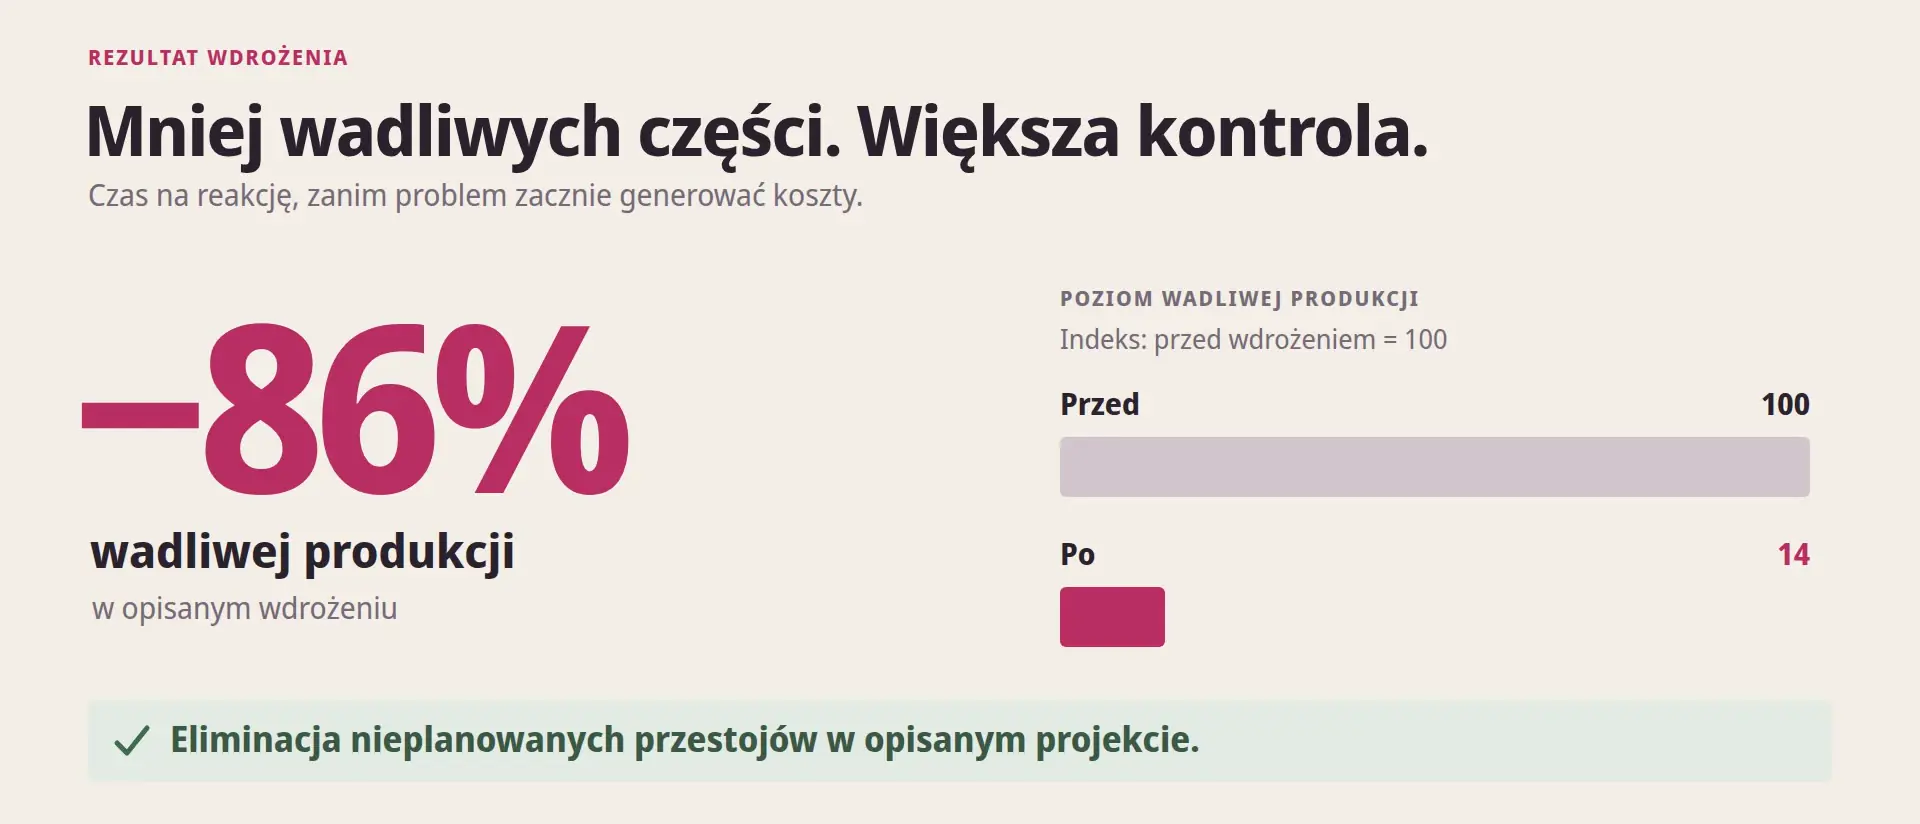
86% mniej wadliwych części: czas na reakcję
Efekt wdrożenia: osiemdziesiąt sześć procent mniej wadliwych części oraz eliminacja nieplanowanych przestojów opisanych w tym projekcie. Wartość tej zmiany to czas na reakcję, zanim problem zacznie generować koszty. Mniej elementów do przetopienia i korekty wpisane w plan produkcji.
Wyniki
- 86% mniej wadliwych części.
- Koniec nieplanowanych przestojów z powodu dryfu procesu.
- Korekty wpisane w plan produkcji zamiast reakcji, gdy braki już powstały.
Powiązane case studies
Wizyjna kontrola zestawów: 63% mniej reklamacji
Globalny producent urządzeń przemysłowych · Produkcja urządzeń przemysłowych
Agent wycen GenAI: z 4 do 6 godzin do 15 minut
Firma produkcyjna · Produkcja
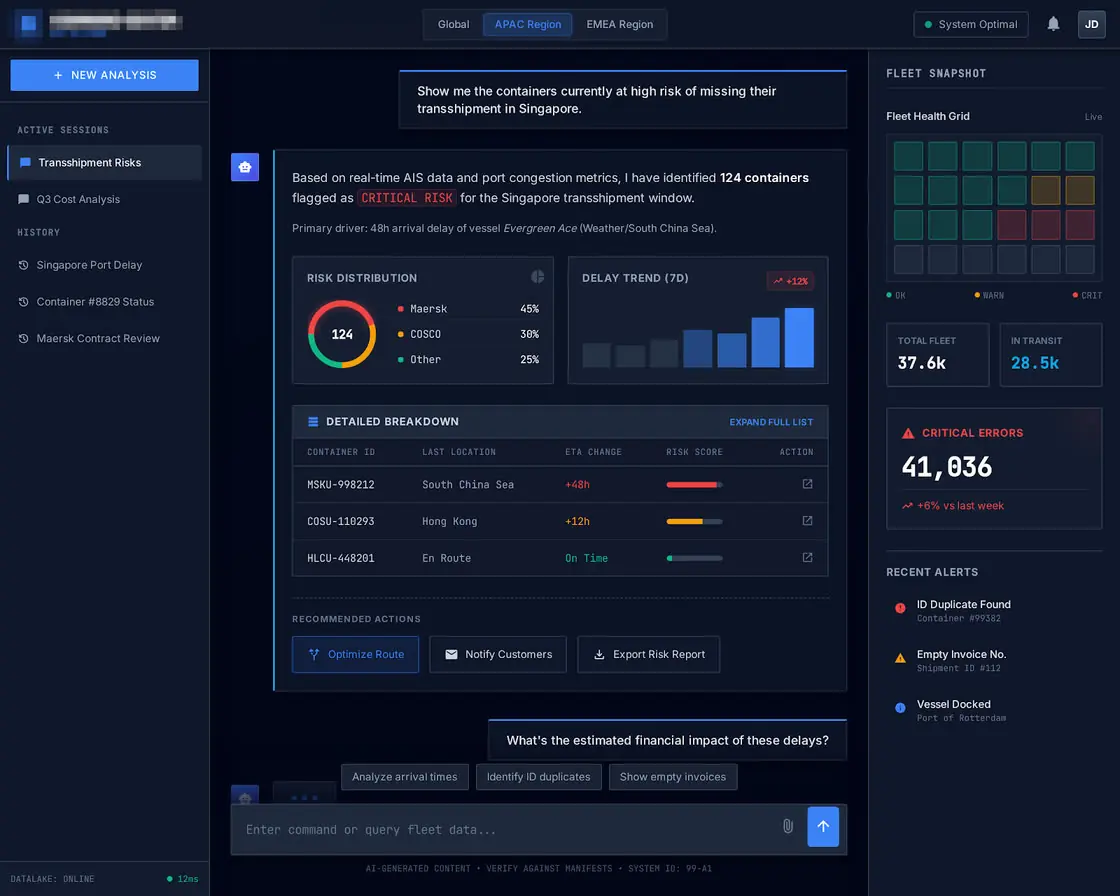
Wieża kontroli logistyki: 37,6 tys. kontenerów w czasie rzeczywistym
Globalny operator logistyczny, ponad 30 tys. aktywnych kontenerów · Logistyka
Porozmawiajmy o Waszym projekcie
Opiszcie swój przypadek
Wybierzcie jeden problem.
Pokażcie dostępne dane.
Ustalmy mierzalny cel.
Wskażcie proces i dane, które macie. Odezwie się inżynier, nie call center.
Odpowiadamy w ciągu jednego dnia roboczego.